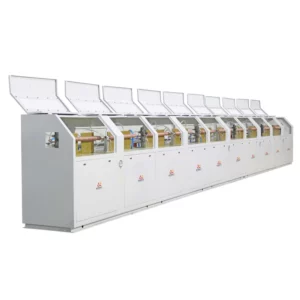
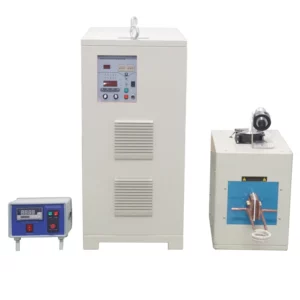
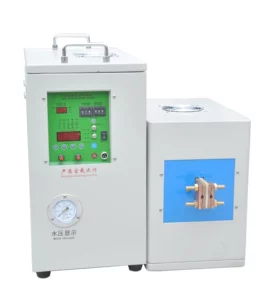
Uingizaji wa utangulizi ni nini?
Annealing induction ni sehemu ya kupokanzwa induction. Madhumuni ya uingizaji wa uingizaji hewa ni kubadilisha ugumu wa nyenzo za chuma, ugumu, na mkazo wa ndani ili kufikia sifa bora za nyenzo. Faida kuu ya annealing introduktionsutbildning ni kwamba workpiece inaweza kuwa moto kwa njia inayolengwa na kurudiwa ili kuhakikisha matokeo sawa kila wakati. Kwa sababu joto huzalishwa moja kwa moja kwenye sehemu ya kufanyia kazi kupitia sehemu ya sumakuumeme inayopishana wakati wa uingizaji wa uingizaji hewa, mchakato huo unaweza kudhibitiwa kwa usahihi sana na ufanisi wa juu unaweza kupatikana kupitia matumizi bora ya nishati. Hii inahakikisha usambazaji wa joto sare na kina cha kupenya kwa workpiece. Katika mchakato wa uingizaji wa annealing, hakuna ubaridi wa ghafla kwa maji au baridi kama katika kuzima kwa uingizaji, lakini hali ya joto ya workpiece hupunguzwa polepole. Mchakato wote wa kupokanzwa hauna mawasiliano na mfupi.
Kwa nini utumie Induction Annealing?
Sifa za nyenzo za chuma zinaweza kuboreshwa kwa usahihi sana na kwa uhakika kwa kuingiza induction. Uwekaji wa annealing introduktionsutbildning hutumika hasa kwa ajili ya kupunguza annealing na kupunguza stress, ambayo ina faida kubwa ikilinganishwa na mchakato wa jadi. Kwa uingizaji wa uingizaji hewa, uchafu katika nyenzo unaweza kuondolewa kwa matibabu ya joto wakati wa kusafisha annealing.
- Kwa introduktionsutbildning, mchakato annealing inaweza kupunguza ugumu wa chuma, na kuboresha kinamu, ili kuwezesha kukata na baridi deformation usindikaji.
- Safisha nafaka, ondoa kasoro za muundo mdogo unaosababishwa na kutupwa, kughushi, na kulehemu, hata muundo mdogo na muundo wa chuma, kuboresha mali ya chuma au kujiandaa kwa muundo mdogo wa matibabu ya joto ya baadaye.
- Kuondoa mkazo wa ndani katika chuma ili kuzuia deformation na ngozi.
Uchimbaji wa uingizaji hewa hutoa udhibiti bora wa kupokanzwa kwa sababu mchakato unaweza kudhibitiwa kikamilifu na marudio, nguvu, na (angalia uwekaji)wakati wa uwekaji wa uingizaji hewa kulingana na sifa za nyenzo zinazohitajika. Hii inahakikisha ubora wa juu sana wa matibabu ya joto na kurudia, ambayo ni muhimu sana katika uzalishaji wa wingi.
Je! Taratibu na Utumiaji wa Uingizaji wa Chuma ni nini?
Michakato ya kawaida ya upenyezaji wa annealing ni pamoja na annealing homogenization, annealing kamili, incomplete annealing, isothermal annealing, spheroidization annealing, recrystallization annealing, annealing stress, na kadhalika.
| NO. | Mbinu za Ufungaji | Kusudi kuu | Vipengele vya Mchakato wa Anealing | Masafa ya Maombi |
|---|---|---|---|---|
| 1 | Usambazaji annealing | Sare ya utunzi | Joto hadi AC30 (150-200) ℃, weka joto kwa muda mrefu na upoe polepole. | Utupaji wa chuma na sehemu za kughushi na kusongesha na mgawanyiko wa sehemu, nk. |
| 2 | Ufungaji kamili | shirika iliyosafishwa, kupunguza ugumu | Joto hadi AC30 (150-200) ℃, weka joto kwa muda mrefu, na upoe polepole. | Kutupa, sehemu za kulehemu na chuma cha kati cha kaboni na chuma cha aloi ya wastani ya kaboni sehemu za kutengeneza na kuviringisha. |
| 3 | Upungufu wa sehemu | Safisha muundo, punguza ugumu | Joto hadi Acl 10 (40-60) ℃ na upoe polepole baada ya kuhifadhi joto | Sehemu zilizoungwa na kukunjwa za chuma cha kaboni cha kati na cha juu na aloi ya chini, n.k. (kiwango cha uboreshaji wa muundo mdogo ni wa chini kuliko ule wa kuchuja kikamilifu) |
| 4 | Annealing ya isothermal | Safisha muundo, punguza ugumu, na uzuie matangazo meupe | Kupasha joto hadi Ac3 + (30 — 50) ℃(hypereutectoid steel) au Acl + (20 — 40) ℃(chuma cha eutectoid na ugumu, huzuia uzalishaji wa chuma cha eutectoid), weka muda fulani, kisha kupoa hadi chini kidogo kuliko Ar1 mabadiliko ya isothermal, na kisha baridi ya hewa (ubaridi wa hewa) | Chuma cha aloi ya kaboni ya wastani na aloi nzito za chuma cha juu, ughushi na sehemu za kukanyaga, n.k. (muundo mdogo na ugumu ni sare zaidi kuliko annealing kamili) |
| 5 | Kuongeza spheroidizing | Carbide spherification, hupunguza ugumu, kuboresha plastiki | Inapokanzwa hadi Acl + (20 — 40) ℃ au Acl ili kupunguza ugumu, ongeza - (20 — 30) ℃, baada ya kuhifadhi joto, kupozwa kwa isothermal au kupoeza polepole kwa moja kwa moja. | Kufa na kuzaa sehemu za chuma. Miundo chuma baridi extruded sehemu |
| 6 | Annealing recrystallization au annealing kati | Kuondoa ugumu wa kazi | Inapokanzwa hadi Ac1 - (50-150) ℃, kupoeza hewa baada ya kuhifadhi joto | Sehemu za chuma na chuma zilizoharibika baridi |
| 7 | Kuondoa msongo wa mafadhaiko | Kupunguza shinikizo la ndani | Inapokanzwa hadi Ac1 - (100-200) C, baada ya kuhifadhi joto, kupoeza hewa au kupoeza kwa tanuru hadi 200-300 ℃, na kisha kupoeza hewa. | Sehemu za chuma za Ujerumani, sehemu za kulehemu, na sehemu za kutengeneza |
Tags:kwa ajili ya kuuza, induction annealing, induction antaaling, induction mashine ya kuimarisha, matibabu ya joto ya induction, Kioevu cha kuingiza, introduktionsutbildning inapokanzwa, mashine ya kupokanzwa induction, KETCHAN, KETCHAN Electronic, Wazalishaji, annealing ya bomba, bei, Wauzaji, annealing ya bomba, waya annealing, Zhengzhou KETCHAN, Zhengzhou KETCHAN Electronic
- Unaweza kutembelea Zhengzhou KETCHAN electronic Co.,ltd Youtube chumba cha video kwa zaidi. Asante.