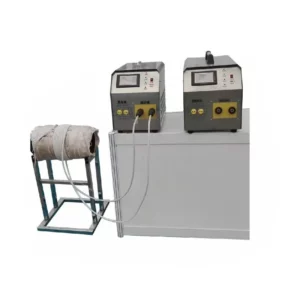
Uingizaji joto wa induction (na picha, video, programu)

Je, upashaji joto wa induction ni nini?

  Ulehemu wa vipengele muhimu, chuma cha aloi, na sehemu nene huhitaji uingizaji wa joto kabla ya kulehemu. Njia ya mchakato wa kupokanzwa sehemu nzima ya kulehemu au sehemu ya eneo la kulehemu kabla ya kulehemu inaitwa preheating. Mchakato wa kupokanzwa sehemu nzima ya kulehemu au sehemu ya eneo la kulehemu kabla ya kulehemu inaitwa mchakato wa induction preheating.

  Kwa vyuma vilivyo na nguvu ya juu ya kulehemu na tabia ya ugumu, vifaa vilivyo na conductivity nzuri ya mafuta, na sehemu za kulehemu zilizo na unene mkubwa, na wakati joto la kawaida karibu na eneo la kulehemu ni la chini sana, mara nyingi ni muhimu kufanya mchakato wa uanzishaji wa sehemu za kulehemu kabla. kuchomelea. Kusudi kuu la preheating induction ni kupunguza kiwango cha baridi ya pamoja svetsade. Preheating induction si tu inaweza kupunguza kiwango cha baridi, lakini pia haiathiri muda wa makazi katika joto la juu, ambayo ni bora. Kwa hiyo, wakati wa kulehemu shaba na tabia ya ugumu, hatua kuu ya kiteknolojia ya mashine ya uingizaji hewa ya joto ni kupunguza kasi ya baridi na tabia ya ugumu badala ya kuongeza nishati ya waya. 

  Wakati kulehemu kwa multilayer na multipass hufanyika kwenye kulehemu, joto la chini kabisa la weld mbele huitwa joto la interlayer wakati kulehemu kumalizika. Kwa vifaa vinavyohitaji kulehemu kwa induction, wakati kulehemu kwa multilayer inahitajika, joto la interlayer linapaswa kuwa sawa au juu kidogo kuliko joto la induction preheating. Ikiwa hali ya joto ya interlayer ni ya chini kuliko joto la induction preheating, inapaswa kuwa preheated tena.

Kwa nini utumie Uingizaji joto wa induction?

  1. Preheating induction inaweza kupunguza kasi ya baridi baada ya kulehemu. Ni manufaa kuepuka hidrojeni iliyoenea katika chuma cha weld na kuepuka nyufa zinazosababishwa na hidrojeni. Wakati huo huo, pia hupunguza muhuri wa kulehemu na kiwango cha ugumu wa ukanda unaoathiriwa na joto, upinzani wa svetsade wa ufa unaboreshwa.
  2. Preheating induction inaweza kupunguza mkazo wa kulehemu. Tofauti ya halijoto (inayojulikana pia kama gradient ya joto) kati ya welders katika eneo la kulehemu inaweza kupunguzwa kwa uwekaji wa awali wa ndani au mzima wa uingizaji hewa. Kwa njia hii, kwa upande mmoja, mkazo wa kulehemu umepunguzwa, kwa upande mwingine, kiwango cha kulehemu kinapungua, ambacho kina manufaa kwa kuepuka nyufa za kulehemu.
  3. Preheating introduktionsutbildning inaweza kupunguza miundo svetsade kikwazo shahada, ni dhahiri hasa kupunguza kikwazo cha Angle pamoja. Kwa ongezeko la joto la induction preheating, matukio ya ufa hupungua.

  Joto la joto la induction na joto la interlayer (Kumbuka: wakati kulehemu kwa safu nyingi na kupita nyingi kunafanywa kwenye weld, joto la chini kabisa la weld ya mbele inaitwa joto la interlayer wakati baada ya weld ni svetsade. Kwa vifaa vinavyohitaji induction preheating kulehemu. , wakati kulehemu kwa multilayer inahitajika, joto la interlayer linapaswa kuwa sawa au juu kidogo kuliko joto la induction preheating.Ikiwa joto la interlayer ni la chini kuliko joto la induction preheating, inapaswa kuwa induction preheated tena.

  Kwa kuongeza, usawa wa joto la induction preheating katika mwelekeo wa unene wa sahani ya chuma na katika eneo la weld ina athari muhimu katika kupunguza matatizo ya kulehemu. Upana wa preheating introduktionsutbildning ndani inapaswa kuamua kulingana na kikwazo cha welder, kwa ujumla mara tatu ukuta unene kuzunguka eneo weld, na si chini ya 150-200 mm. Ikiwa preheating induction si sare, si tu si kupunguza mkazo wa kulehemu lakini itaongeza mkazo wa kulehemu.

Jinsi ya Kupata Suluhisho Inafaa la Kuongeza joto?

Wakati wa kuchagua vifaa vya kupokanzwa vya induction vinavyofaa , zingatia mambo yafuatayo:

  1. sura na ukubwa workpiece joto: workpiece kubwa, nyenzo bar, nyenzo imara, lazima kuchaguliwa jamaa nguvu, chini-frequency introduktionsutbildning inapokanzwa vifaa; Ikiwa workpiece ni ndogo, bomba, sahani, gear, nk, vifaa vya preheating induction na nguvu ya chini ya jamaa na mzunguko wa juu inapaswa kuchaguliwa.
  2. Kina na eneo la kupokanzwa: Kina cha joto la kina, eneo kubwa, inapokanzwa kwa ujumla, inapaswa kuchagua nguvu kubwa, vifaa vya kupokanzwa kwa mzunguko wa chini; Kina cha kina cha kupokanzwa, eneo dogo, inapokanzwa ndani, uteuzi wa nguvu ndogo, vifaa vya kupokanzwa vya masafa ya juu.
  3. Kasi ya kupokanzwa inayohitajika: Ikiwa kasi ya kupokanzwa ni ya haraka, vifaa vya kupokanzwa vya induction vyenye nguvu kubwa na masafa ya juu vinapaswa kuchaguliwa.
  4. Muda wa kufanya kazi wa vifaa: Muda unaoendelea wa kufanya kazi ni mrefu, chagua vifaa vya kupokanzwa vya nguvu kubwa kidogo.
  5. Umbali kati ya kichwa cha kupokanzwa introduktionsutbildning na mashine introduktionsutbildning: Uunganisho wa muda mrefu, hata matumizi ya uunganisho wa kebo iliyopozwa na maji, inapaswa kuwa mashine ya kupokanzwa yenye nguvu kubwa kiasi.

Je! Maombi ya Mashine ya Kuongeza joto ni nini?

Miaka hii, kadri teknolojia inavyobadilika kila wakati, mashine ya kupasha joto ya induction inatumika sana katika kila aina ya tasnia. Kwa kawaida inajumuisha nyanja zifuatazo za kupasha joto ya induction.

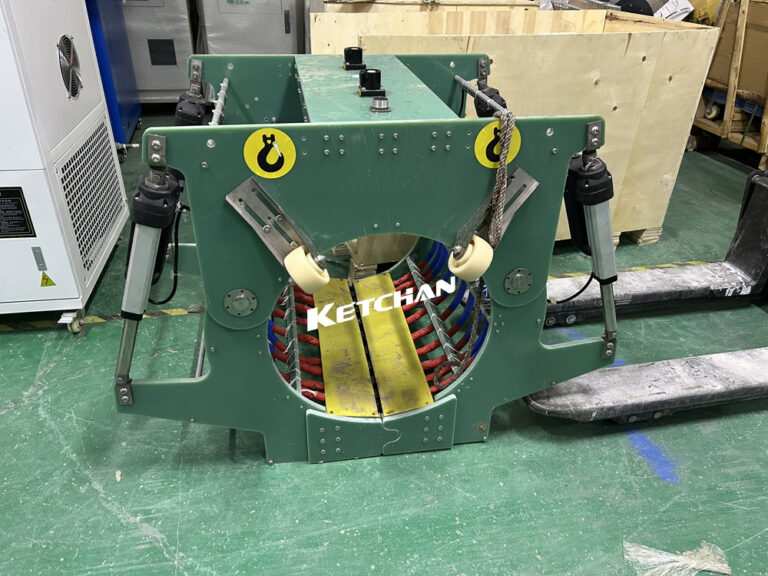
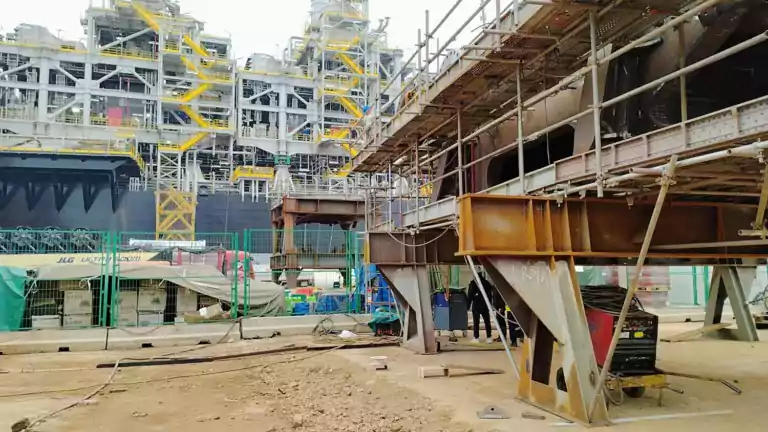
  1. Uingizaji joto wa awali: induction preheating kwa kulehemu, preheating kwa mipako, preheating kwa ajili ya mkutano, induction preheating kwa mold, induction preheating kwa staha meli.
  2. Matibabu ya joto baada ya kulehemu: matibabu ya joto ya baada ya weld ya chombo cha shinikizo, boiler, roll, valve, bomba, na sehemu nyingine za chuma.
  3. Kupokanzwa kwa induction ya kati na insulation: Bomba la mafuta yasiyosafishwa, upashaji joto wa bomba la maji, inapokanzwa bomba la gesi tendaji, kukausha kuni, kukausha kwa chuma, na kadhalika.

Vifaa vya kupasha joto vya induction hutumika katika mabomba ya petrokemikali, mafuta na gesi, anga za juu, ujenzi wa meli, chuma, boilers, ujenzi wa meli, chombo cha shinikizo, muundo wa fremu ya chuma, reli, daraja, ujenzi wa migodi, utengenezaji wa magari, nishati ya nyuklia, tasnia ya madini, n.k.

Ujuzi unaohusiana

Upashaji joto wa Uingizaji wa Umeme kwa Ukungu (2)

Kupokanzwa kwa Uingizaji wa Umeme kwa Molds

  Kupokanzwa kwa induction ya molds ni mbinu inayotumiwa sana katika ukingo wa sindano ya plastiki na kutengeneza chuma. Inajumuisha kutumia sehemu za sumakuumeme kutoa joto moja kwa moja ndani ya uso wa ukungu,

Disassembly ya joto ya gia na shafts

Uondoaji wa Joto na Ufungaji wa Gia na Shafts

  Kupasha joto kwa sumakuumeme ni bora kwa ajili ya kukusanya au kutenganisha sehemu zinazobana vizuri kama vile gia na shafti. Huruhusu kupasha joto kwa usahihi na kwa lengo maalum, jambo ambalo hupunguza uharibifu wa maeneo yanayozunguka.

Ufungaji na kuondolewa kwa motors na rotors kwa kupokanzwa induction

Ufungaji na kuondolewa kwa motors na rotors

Kupokanzwa kwa uingizaji ni njia yenye ufanisi sana kwa ajili ya ufungaji na kuondolewa kwa motors na rotors. Preheating ya Ufungaji: motor au rotor ni preheated kwa kutumia heater induction, na kusababisha

Utumiaji wa tanuru ya kupokanzwa umeme ya mafuta ya joto (3)

Tanuru ya Kupasha joto ya Umeme ya Mafuta ya joto

Tanuru ya kupasha joto ya sumakuumeme ya mafuta ya mafuta, pia inajulikana kama tanuru ya kibebea joto ya kikaboni, inaunganisha usalama, ufanisi na teknolojia ya hali ya juu ili kukidhi mahitaji ya michakato ya kisasa ya viwanda. Inawakilisha viwanda vya kisasa
Je, unahitaji Msaada?
Kitabu ya Juu

Pata Nukuu